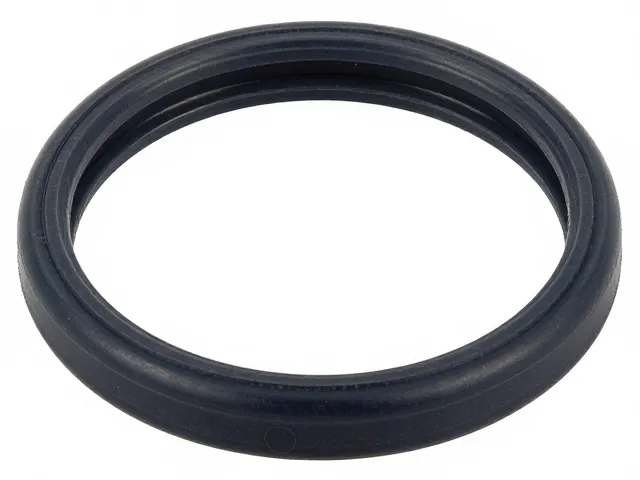
硅胶材料在食品接触应用中的合规性建立在严格的化学稳定性基础之上,美国食品药品监督管理局(FDA)21 CFR 177.2600法规明确界定了食品接触用硅酮聚合物的允许成分与迁移限制。该标准不仅要求原材料具备高纯度,更强调最终成型部件在模拟食品环境下的低浸出特性。在实际工业场景中,密封圈作为动态或静态密封的关键组件,其表面光洁度与内部致密性直接决定了是否符合这一法规对总迁移量的严苛要求。任何因生产工艺导致的杂质残留或添加剂析出,都可能导致产品无法通过合规性验证,从而被排除在主流食品供应链之外。
压缩形变与微漏现象是硅胶密封圈失效的两大主要诱因,二者往往相互关联。压缩永久形变指的是密封圈在长期受压状态下,材料无法完全恢复原始形状,导致密封比压下降。当密封界面出现微小间隙时,即使压力正常,流体也可能通过毛细作用或压差驱动发生渗漏。这种微漏在高压或真空环境下尤为显著,不仅造成产品损耗,更可能引入微生物污染风险,违背食品安全初衷。因此,理解材料在特定压缩率下的应力松弛行为,是制定有效防护方案的前提。
材料选型与压缩形变控制策略
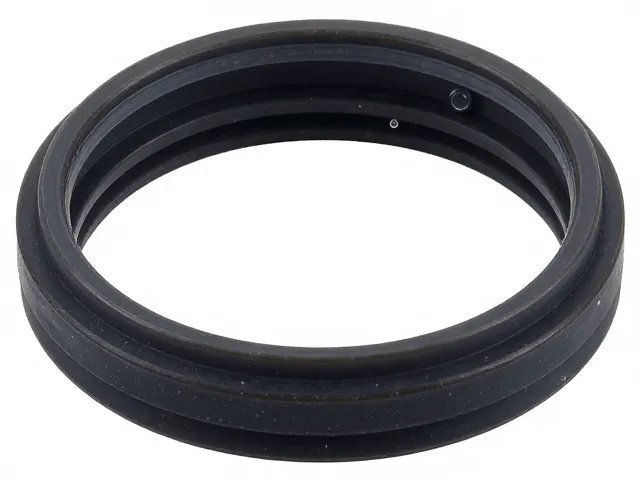
选择符合FDA 21 CFR 177.2600标准的铂金硫化硅胶(LSR或HTV)是控制压缩永久形变的核心。相比过氧化物硫化体系,铂金硫化硅胶具有更少的副产物和更均匀的交联网络结构,从而显著降低长期压缩下的应力松弛。在材料配方阶段,通过优化填料分散性与交联密度,可以提升硅胶分子链的回弹性。高回弹性的硅胶能够在反复压缩循环中保持稳定的密封力,减少因材料蠕变导致的间隙扩大。此外,选用低硬度(如Shore A 40-50)但具备高撕裂强度的配方,能在保证密封贴合度的同时,避免因过度压缩导致的材料损伤。
压缩率的设定需严格遵循应用工况的压力与温度范围。过高的压缩率(超过30%)会导致硅胶分子链过度拉伸,加速应力松弛,反而增加永久形变风险;过低的压缩率则无法填补装配公差,形成微漏通道。理想的压缩率通常维持在15%-25%之间,具体数值需通过有限元分析(FEA)模拟实际装配状态下的接触压力分布。在低温环境下,硅胶硬度会增加,需适当调整压缩量以补偿弹性模量的变化;而在高温环境下,则需关注材料的热老化效应,确保在高温长期运行后仍能维持足够的密封比压。
微漏防护的几何设计与表面处理
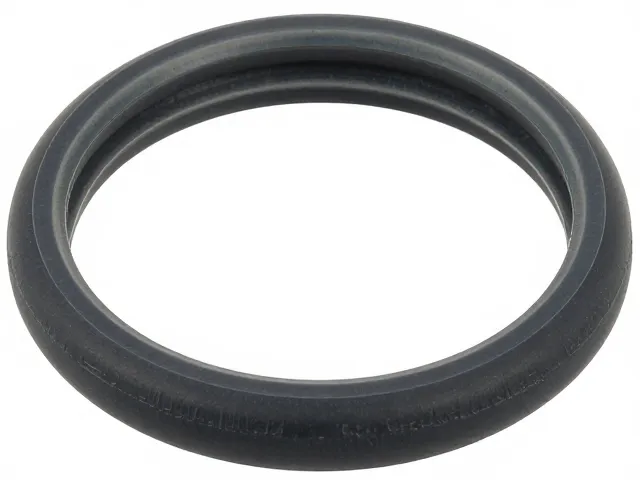
密封圈的截面几何形状直接影响其抗微漏能力。O型圈作为最常见的密封形式,其线径与沟槽配合比例需经过精密计算。在动态密封应用中,考虑摩擦引起的位移,可采用矩形或异形截面设计,以增加接触面积并分散应力。对于静态密封,优化沟槽的圆角半径与表面粗糙度,可以减少应力集中点,防止密封圈在装配或运行过程中产生微观裂纹。这些微观裂纹往往是微漏的起始点,特别是在含有溶剂或油脂的食品介质中,裂纹扩展会导致密封失效。
表面处理技术在提升密封性能方面发挥着重要作用。通过等离子体处理或特定的涂层工艺,可以改善硅胶表面的润湿性,使其与接触面形成更紧密的贴合,减少界面处的微观空隙。此外,表面光洁度的控制至关重要。粗糙的密封面会阻碍硅胶分子与接触面的紧密接触,形成潜在的泄漏路径。在制造过程中,采用高精度模具与抛光工艺,确保密封圈表面粗糙度Ra值低于0.8微米,有助于消除微观泄漏通道。同时,避免使用含硅油或脱模剂的润滑剂,以防其迁移至食品接触面,影响合规性与密封效果。
装配工艺与长期稳定性验证
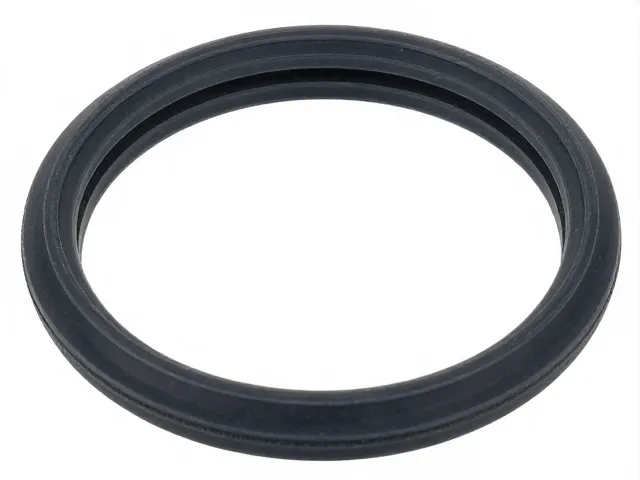
正确的装配工艺是防止密封圈早期失效的关键。在安装过程中,应避免使用尖锐工具直接刮擦密封圈表面,以免产生肉眼不可见的微损伤。对于复杂结构的密封腔,需设计导向斜面或引导工具,确保密封圈平稳进入沟槽,防止扭曲或剪切。扭曲的密封圈在受压时会产生不均匀的应力分布,局部区域可能因过度压缩而失效,而其他区域则因压缩不足产生微漏。装配后的初步检查应包括目视确认密封圈无扭曲、无飞边,并测量关键尺寸以确保符合公差要求。
长期稳定性验证需通过加速老化测试与实际工况模拟相结合的方式进行。依据ASTM D395标准测试压缩永久形变,模拟不同温度与时间下的材料性能变化。同时,进行泄漏率测试,使用高灵敏度检漏仪检测在特定压力下的微小泄漏量。测试环境应模拟实际食品介质的化学性质,如酸性、碱性或含油脂环境,以评估材料在真实使用条件下的兼容性与密封持久性。通过收集测试数据,建立材料性能与使用寿命的关联模型,为产品设计与维护周期提供科学依据,确保在整个产品生命周期内维持可靠的密封性能。